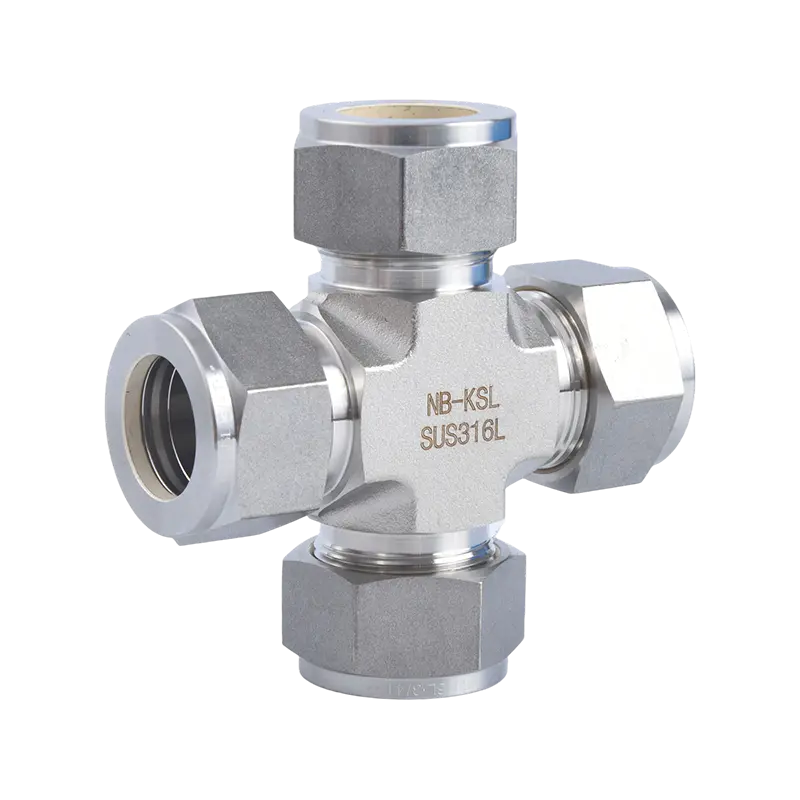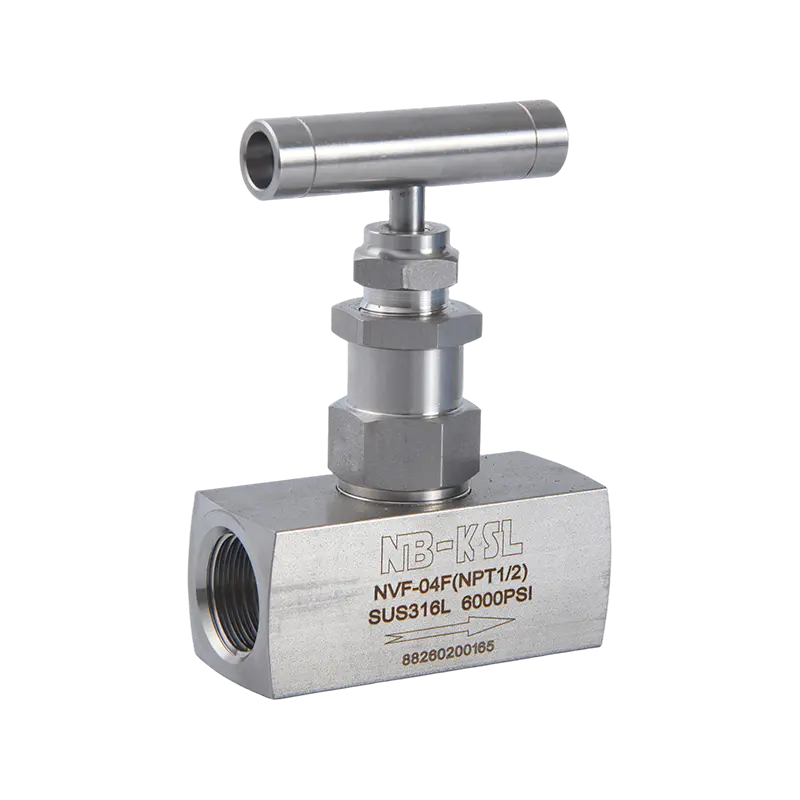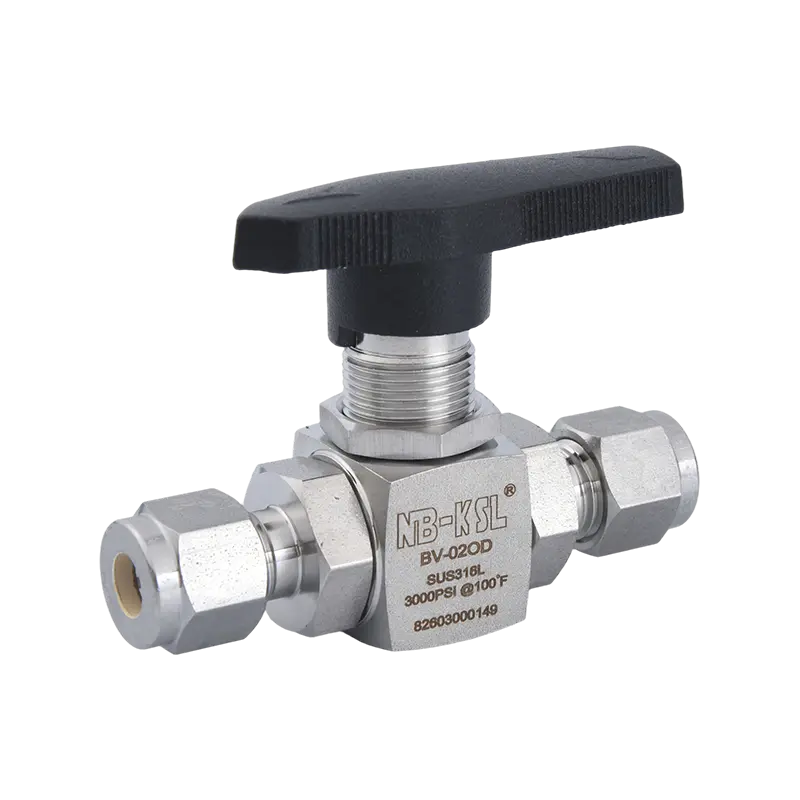
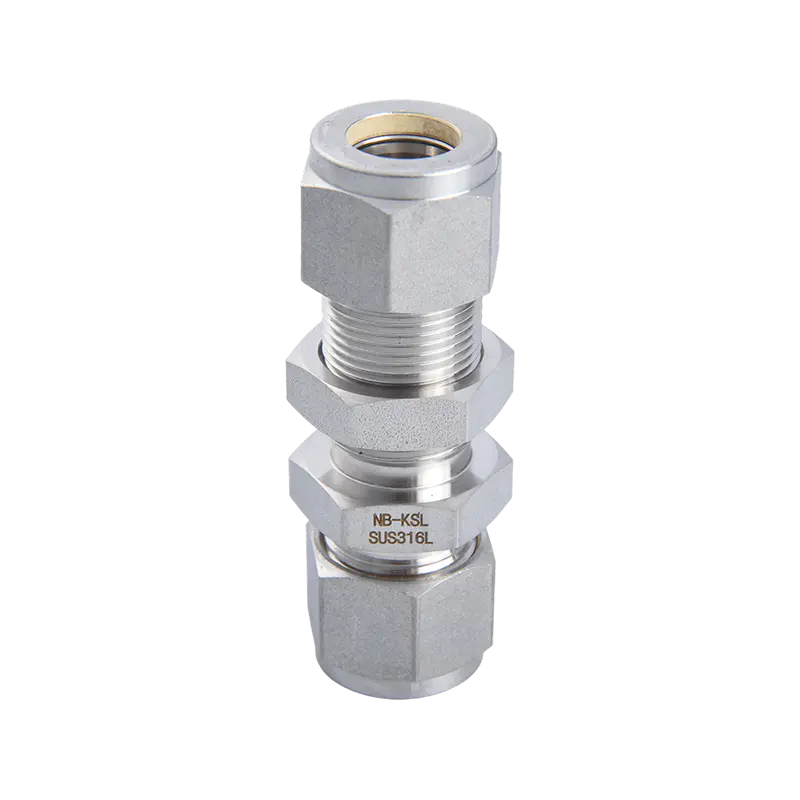
Hvis du bare husker én ting fra denne veiledningen, husk dette: for de fleste hydrogensystemer som opererer mellom 350 og 700 bar, 316/316L rustfritt stål beslag med metall-til-metall eller PTFE-baserte tetninger er det sikreste og mest kostnadseffektive valget . Unngå messing, standard karbonstål og de fleste elastomertetninger med mindre applikasjonen er strengt lavtrykks- og lavrenhetsgrad. Avsnittene nedenfor forklarer nøyaktig hvorfor, med dataene og sammenligningene du trenger for å ta en sikker kjøpsbeslutning.
Før du dykker ned i tekniske detaljer, her er beslutningsveien som dekker omtrent 90 % av valgene av industrielle hydrogenarmaturer :
Å hoppe over noen av disse tre trinnene er den vanligste årsaken til at hydrogensystemer opplever lekkasjer, sprøhet eller for tidlig nedbrytning av forseglingen i løpet av de første 12–18 månedene av drift.
Hydrogen er det minste molekylet som finnes, noe som betyr at det gjennomsyrer og diffunderer inn i metallgitter langt mer aggressivt enn naturgass, nitrogen eller trykkluft. Denne diffusjonen forårsaker hydrogensprøhet , en mekanisme der atomisk hydrogen svekker korngrensene til et metall, noe som fører til sprekker under stress som ellers ville vært godt innenfor en sikker margin.
Ikke alle metaller reagerer på samme måte. Tabellen nedenfor oppsummerer hvordan vanlige beslagsmaterialer fungerer i hydrogentjeneste.
| Material | Hydrogensprøhetsbestandighet | Typisk makstrykk | Anbefalt bruk |
|---|---|---|---|
| 316/316L rustfritt stål | Utmerket | opptil 1000 bar | Høytrykkslagring, bensinstasjoner |
| Karbonstål | Dårlig | Anbefales ikke over 50 bar | Kun ikke-kritisk lavtrykksventilasjon |
| Messing / kobberlegeringer | Dårlig to Moderate | Anbefales ikke for kontinuerlig H2-service | Unngå i hydrogenspesifikke kretsløp |
| Aluminiumslegeringer (6061-T6) | Bra | opptil 350 bar | Lette mobilapplikasjoner med lav syklus |
| Duplex/Super Duplex Stål | Utmerket | opptil 1000 bar | Offshore/korrosive miljø hydrogenledninger |
Bransjestandarder som f.eks ASME B31.12 (Hydrogen Piping and Pipelines) og ISO 19880 begrenser eller ekskluderer eksplisitt visse karbonstål og kobberlegeringer fra høytrykkshydrogentjeneste. Hvis armaturleverandøren din ikke kan bekrefte samsvar med en av disse standardene, behandle det som et rødt flagg i stedet for en mindre utelatelse.
Atomisk hydrogen diffunderer inn i metallet ved korngrenser og mikrodefekter. Under syklisk trykkbelastning - slik som fyll- og tømmesyklusene på en hydrogenbensinstasjon - akselererer disse hydrogenatomene sprekkinitiering og forplantning. Et stål som virker helt adekvat under en statisk trykktest kan fortsatt mislykkes etter noen tusen trykksykluser hvis legeringen er utsatt for sprøhet.
Tetninger svikter langt oftere enn selve monteringskroppen. Hydrogens lille molekylstørrelse betyr at tetningsmaterialer som fungerer perfekt for nitrogen eller trykkluft, kan lekke betydelig med hydrogen ved samme trykk. Det riktige forseglingsvalget avhenger sterkt av trykk, temperatur og hvor ofte tilkoblingen gjøres og brytes.
| Forseglingstype | Beste trykkområde | Gjenbrukbarhet | Notater |
|---|---|---|---|
| Metall-til-metall (ansiktsforsegling) | opptil 1000 bar | Begrenset (ofte engangsbruk) | Beste lekkasjetetthet, krever presis dreiemomentkontroll |
| PTFE / PCTFE | opptil 700 bar | Moderat | Lav gjennomtrengning, god kjemikaliebestandighet |
| FKM (Viton) | opptil 100 bar | Høy | Kun for lavtrykk, ikke-kritiske sekundærledninger |
| Forniklet kobberpakning | opptil 900 bar | Engangsbruk | Vanlig i tankstasjonsdispensere |
En nyttig tommelfingerregel: standard gummi O-ringer (NBR, EPDM) bør generelt unngås over 100 bar i hydrogentjeneste, siden hydrogengjennomtrengning gjennom elastomerer øker kraftig med trykket, og rask trykkavlastning kan forårsake "eksplosiv dekompresjon"-skade på tetningen når fanget hydrogen ekspanderer i gummimatrisen.
Hydrogenarmaturer er typisk spesifisert mot et arbeidstrykk med en sikkerhetsfaktor, ikke bare et sprengtrykk. De fleste anerkjente produsenter designer beslag med en sprengnings-til-arbeidstrykk-forhold på minst 4:1 , som betyr at en armatur som er klassifisert for 350 bar arbeidstrykk bør ha et minimum sprengtrykk rundt 1400 bar.
| Søknad | Typisk arbeidstrykk | Anbefalt monteringsvurdering |
|---|---|---|
| Brenselcelle-stabelrør | 5–15 bar | 50 bar minimum |
| Oppbevaring ombord på kjøretøy (lett bruk) | 350 bar | 525–700 bar |
| Oppbevaring av kjøretøy ombord (heavy duty/FCEV-biler) | 700 bar | 1000 bar |
| Dispenserlinjer for drivstoffstasjon | 700–875 bar | 1000 bar |
Velg aldri en beslag basert utelukkende på å matche arbeidstrykket ditt. A minimum sikkerhetsmargin på 1,5x det maksimale systemets driftstrykk er en mye brukt baseline, og applikasjoner med høyere sykluser som tankdispensere garanterer ofte en enda større margin på grunn av tretthetshensyn.
Utover materiale og tetning, påvirker den mekaniske utformingen av selve beslaget pålitelighet, vedlikehold og installasjonskostnader.
Mye brukt til instrumentering og mellomtrykks hydrogenledninger opp til rundt 400 bar. De er enkle å installere og gjenbrukbare, men krever presis rørforberedelse og er mer følsomme for vibrasjonsindusert løsning over lange bruksperioder.
Foretrukket for høyrente høytrykkshydrogensystemer som elektrolyserør og analytisk utstyr. Disse gir utmerket lekkasjetetthet - ofte vurdert nedenfor 1 x 10⁻⁹ atm·cc/sek. heliumekvivalent lekkasjehastighet - men hver tilkobling krever vanligvis en ny metallpakning for pålitelig forsegling.
Det mest lekkasjesikre alternativet for permanente høytrykks hydrogenrør. Orbitalsveising eliminerer mekaniske tetningspunkter fullstendig, og det er grunnen til at det er standard praksis for permanente kjøringer i hydrogenbensinstasjoner og storskala elektrolyseanlegg.
Bruk denne sjekklisten som et siste verifiseringstrinn før du legger inn en innkjøpsordre for hydrogenarmaturer:
Å velge hydrogentilpasning rett foran er langt billigere enn å håndtere lekkasjer, nedetid eller sikkerhetshendelser senere. Når du er i tvil, velg den høyere rangerte kombinasjonen av materiale og forsegling – den ekstra kostnaden er liten i forhold til risikoen for feil i et hydrogensystem.


Hva er nåleventiler i rustfritt stål og hvordan de fungerer En nåleventil kontrollerer strømmen gjennom en åpning med liten boring ved å føre eller trekke tilbake en konisk nålformet stamme inn og ut av et presisjonsbearbeidet s...
Høyre rørbeslag i rustfritt stål bestemmes av fem faktorer, i prioritert rekkefølge: materialkvalitet (304 vs. 316), tilkoblingstype (kompresjon, utvidet eller sveiset), arbeidstrykk og temperaturklassifisering, røret...
Hvis du trenger et raskt svar: for de fleste industrielle rørsystemer som håndterer vann, damp, luft, olje eller milde kjemikalier under 1000 psi, en 316 rustfritt stål 2-delt eller 3-delt full-port kuleventil med PTFE-seter er de...
Trykkregulatorer i rustfritt stål gir overlegen sikkerhet og presisjon i gasskontroll Trykkregulatorer i rustfritt stål er industristandarden for å kontrollere gassstrømmen trygt og nøyaktig på tvers av kritiske applika...
 1 Zhongxin Yungu Zone D Building 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiang Province, Kina
 +86-574-88561893 / +86-15057497901
 Opphavsrett © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Engros produsenter av beslag og ventiler i rustfritt stål